


يو ، ما الأمر! أنا مورد لقوالب الغطاء ، واليوم أريد الدردشة حول قيود قالب الحد الأقصى. من المهم أن تفهم هذه القيود ، سواء كنت تعمل في مجال صنع القبعات أو الفضول فقط حول عملية التصنيع.
1. تصميم المرونة
واحدة من القيود الأولى التي لاحظتها مع قوالب الغطاء في مجال مرونة التصميم. عندما تعمل مع قالب الغطاء ، فأنت مقيد إلى حد ما بالطبيعة المادية للقالب نفسه. على سبيل المثال ، إذا كنت تريد تصميمًا معقدًا حقًا على الغطاء ، مثل شعار مفصل للغاية أو شكل معقد ، فقد يكون ذلك تحديًا حقيقيًا.
يجب أن يكون القالب قادرًا على فتح وإغلاق الغطاء النهائي بشكل صحيح. هذا يعني أن عمليات التقويض - تلك الأجزاء من التصميم التي تنفجر بطريقة تمنع إزالة الغطاء من القالب - لا. إذا حاولت تضمين عمليات التقويض في التصميم الخاص بك ، فستحتاج إما إلى استخدام تصميم العفن أكثر تعقيدًا ومكلفة ، مثل قالب الحركة ، أو سيتعين عليك إلغاء الفكرة تمامًا.
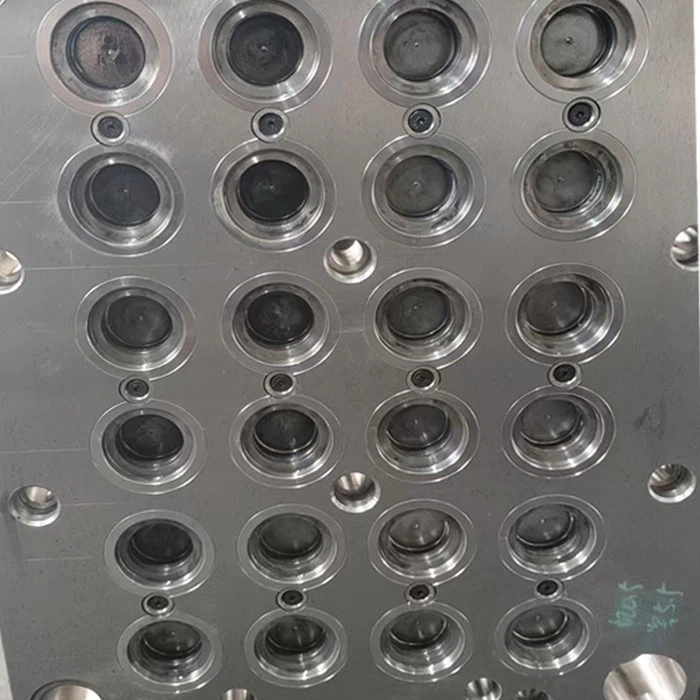
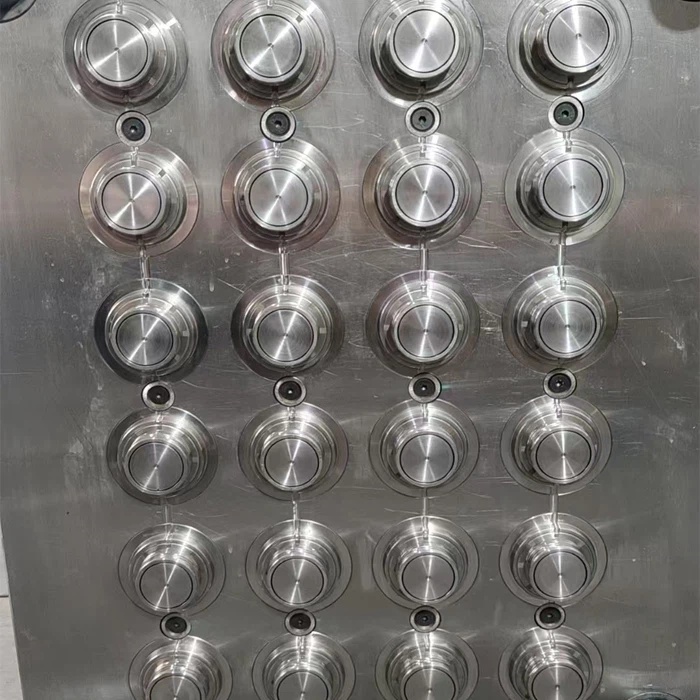
جانب آخر من مرونة التصميم هو حجم وشكل الغطاء. بينما يمكنك صنع قبعات في مجموعة واسعة من الأحجام والأشكال الأساسية ، هناك حدود. على سبيل المثال ، إذا كنت ترغب في صنع غطاء رفيع للغاية - مسور ، فقد لا يكون القالب قادرًا على ضخ البلاستيك بالتساوي. يحتاج البلاستيك إلى التدفق عبر تجويف القالب بسلاسة ، وإذا كانت الجدران رقيقة جدًا ، فقد يؤدي ذلك إلى حشوة غير مكتملة أو عيوب أخرى. يمكنك الاطلاع على المزيد حول أنواع مختلفة من الأغطية علىقالب غطاء الزجاجةصفحة.
2. توافق المواد
عادة ما يتم تصميم قوالب CAP للعمل مع أنواع محددة من البلاستيك. الأكثر شيوعًا ، نحن نتحدث عن البولي بروبيلين (PP) ، البولي إيثيلين (PE) ، وأحيانًا البولي (PC). هذه المواد البلاستيكية لها خصائص مختلفة ، مثل نقاط الانصهار ومعدلات التدفق ومعدلات الانكماش.
إذا حاولت استخدام مادة لم يكن القالب مصممًا لها ، فأنت في عالم من المتاعب. على سبيل المثال ، إذا تم تصميم القالب لـ PP وحاولت استخدام بلاستيك عالي اللزوجة ، فقد لا يتدفق البلاستيك عبر القالب بشكل صحيح. يمكن أن يؤدي ذلك إلى لقطات قصيرة ، حيث لا يتشكل الغطاء بالكامل ، أو يمكن أن يسبب التآكل المفرط على القالب بسبب زيادة الضغط اللازم لدفع البلاستيك من خلال.
أيضا ، تتقلص المواد البلاستيكية المختلفة بمعدلات مختلفة بعد أن تم تشكيلها. إذا تمت معايرة القالب لمعدل تقلص معين وقمت باستخدام مادة مختلفة ، فقد لا يتناسب الغطاء النهائي بشكل صحيح على الزجاجة أو الحاوية المخصصة لها. يمكن أن يكون هذا مشكلة كبيرة لعملائنا ، حيث يمكن أن يؤدي غطاء مناسب بشكل سيئ إلى تسريبات وغيرها من المشكلات الجودة.
3. سرعة الإنتاج
عندما يتعلق الأمر بالكتلة - إنتاج قبعات ، فإن سرعة الإنتاج هي مصدر قلق كبير. تحتوي قوالب CAP على سرعة إنتاج محدودة ، ويمكن أن يكون هذا عنق الزجاجة الحقيقي في عملية التصنيع.
يتم تحديد وقت دورة قالب الحد الأقصى - الوقت الذي يستغرقه حقن البلاستيك ، وتبريده ، وإخراج الغطاء النهائي - بعدة عوامل. حجم وتعقيد الغطاء عوامل كبيرة. سيستغرق الحد الأقصى الأكبر أو الأكثر تعقيدًا بشكل عام وقتًا أطول من صفة بسيطة وصغيرة.
يلعب نظام التبريد في القالب أيضًا دورًا مهمًا. إذا لم يكن نظام التبريد فعالًا ، فلن يبرد البلاستيك بسرعة كافية ، وعليك الانتظار لفترة أطول بين الدورات. هذا يمكن أن يتباطأ خط الإنتاج بأكمله. ودعونا لا ننسى آلة صب الحقن نفسها. إذا لم تكن الآلة قوية بدرجة كافية أو إذا كان لها معدل حقن بطيء ، فيمكن أن يحد أيضًا من سرعة إنتاج قالب الغطاء.
4. البلى
تخضع قوالب الغطاء للكثير من البلى مع مرور الوقت. في كل مرة يفتح فيها القالب ويغلق ، هناك احتكاك بين الأجزاء المتحركة. يضع حقن الضغط العالي من البلاستيك الكثير من الضغط على تجويف القالب.
كما يرتدي القالب ، يمكن أن يبدأ في إنتاج قبعات مع عيوب. قد تصبح حواف الغطاء خشنة ، أو قد تبدأ الأبعاد في التغيير قليلاً. هذا يمكن أن يؤثر على جودة CAPS ويجعلها أقل تسويقًا.
تعد الصيانة المنتظمة ضرورية للحفاظ على القالب في حالة جيدة ، ولكن حتى مع أفضل صيانة ، هناك الكثير مما يمكنك القيام به. في النهاية ، سيصل القالب إلى نهاية عمره الإنتاجي ويحتاج إلى استبداله. يمكن أن تكون هذه تكلفة كبيرة للمصنعين ، خاصة إذا كانوا يستخدمون قوالب عالية الدقة.
5. التكلفة
التكلفة هي قيود رئيسية أخرى لقوالب الغطاء. قوالب CAP عالية الجودة مكلفة للتصنيع. يمكن أن تكون المواد المستخدمة ، مثل الفولاذ المرتفع لتجويف القالب ، مكلفة. وتضيف الآلات الدقيقة المطلوبة لصنع قالب يمكن أن ينتج قبعات ثابتة وعالية الجودة إلى المصاريف.
بالنسبة للمصنعين الصغار - أو أولئك الذين بدأوا للتو ، يمكن أن تكون التكلفة المقدمة لقالب الغطاء عائقًا حقيقيًا. حتى لو كان بإمكانهم تحمل تكاليف القالب ، فهناك أيضًا تكاليف مستمرة ، مثل قطع الغيار والاستبدال.
بالإضافة إلى ذلك ، إذا كنت ترغب في إجراء تغييرات على تصميم القالب ، فقد يكون ذلك مكلفًا للغاية. عادة ما يتطلب أي تعديل للقالب الميكانيكيين الماهرين والمعدات المتخصصة ، والتي تأتي جميعها بسعر.
6. مراقبة الجودة
يمكن أن يكون ضمان جودة ثابتة مع قوالب CAP تحديًا. هناك العديد من المتغيرات في عملية صب الحقن ، مثل درجة الحرارة والضغط وتدفق البلاستيك ، بحيث يكون من السهل على الأشياء أن تسوء.
حتى مع وجود أفضل القوالب المصممة وآلات صب الحقن الأكثر تقدماً ، لا يزال من الممكن أن تكون هناك اختلافات في القبعات المنتجة. يمكن أن تكون هذه الاختلافات بسبب عوامل مثل الاختلافات البسيطة في المواد البلاستيكية ، أو التغيرات في درجة الحرارة المحيطة في منشأة التصنيع ، أو البلى على القالب.
تدابير مراقبة الجودة ، مثل فحص كل غطاء ، هي الوقت - المستهلكة ويمكن أن تضيف إلى تكلفة الإنتاج. وإذا فشلت مجموعة من الأغطية في مراقبة الجودة ، فقد يؤدي ذلك إلى مواد ضائعة وفقدان وقت الإنتاج.
لفها
لذلك ، هناك - القيود الرئيسية لقوالب الغطاء. على الرغم من أنها جزء أساسي من عملية تصنيع CAP ، إلا أنها تأتي مع تحدياتهم. لكن لا تدع هذه القيود تخيفك! في شركتنا ، كنا نتعامل مع قوالب CAP لسنوات ، ونحن نعرف كيفية العمل حول هذه القضايا.
إذا كنت في السوق للحصول على قالب CAP أو إذا كان لديك أي أسئلة حول عملية تصنيع CAP ، فنحن نحب أن نسمع منك. سواء كنت منتجًا صغيرًا ومقياسًا يبحث عن حل ميسور التكلفة أو الشركة المصنعة الكبيرة التي تحتاج إلى قوالب عالية الدقة ، يمكننا المساعدة. اتصل بنا للتشاور ، ودعنا نبدأ محادثة حول كيفية تلبية احتياجات العفن الخاصة بك.
مراجع
- "دليل صب الحقن" من تأليف O. Olumuyiwa و P. Mallon
- "المواد البلاستيكية" بقلم جا بريدسون


